Die RoHS-Richtlinie in der zerspanenden Fertigung
Die RoHS-Richtlinie in der zerspanenden Fertigung
Die fortschreitende Regulierung von Inhaltsstoffen in der Industrie stellt die gesamte Lieferkette vor komplexe Herausforderungen. Ein zentrales Regelwerk, das weit über die Grenzen der reinen Elektronikbranche hinauswirkt, ist die europäische RoHS-Richtlinie (Restriction of Hazardous Substances).
Für uns als Partner in der CNC-Zerspanungstechnik – cnc-decker – bedeutet Konformität nicht nur die Einhaltung gesetzlicher Vorgaben, sondern ist ein wesentlicher Bestandteil unseres Qualitätsversprechens und der zukunftssicheren Bauteilfertigung für unsere Kunden.
1. Relevanz für den Maschinenbau und die CNC-Zerspanung
Ursprünglich wurde die RoHS-Richtlinie (Richtlinie 2011/65/EU und deren Erweiterungen wie RoHS 3) zur Beschränkung gefährlicher Stoffe in Elektro- und Elektronikgeräten geschaffen. Da moderne Baugruppen im Maschinenbau, der Automobilindustrie, der Medizintechnik und der Sensorik jedoch fast ausnahmslos elektrische Komponenten enthalten, fallen die mechanischen Dreh- und Frästeile als Teil dieser Gesamtprodukte direkt in den Anwendungsbereich.
Wenn ein Endprodukt das CE-Kennzeichen tragen soll, müssen alle verbauten Komponenten RoHS-konform sein. Für Zulieferer in der CNC-Bearbeitung bedeutet dies eine lückenlose Dokumentationspflicht und die strikte Überwachung der eingesetzten Legierungen.
2. Die kritischen Stoffe im Fokus der Zerspanung
Unter den regulierten Substanzen sind vor allem Schwermetalle für die Metallbearbeitung von Bedeutung. Die Grenzwerte beziehen sich jeweils auf das homogene Material (Gewichtsprozent):
- Blei (Pb) – Grenzwert 0,1 %: Zentrales Element in Automatenstählen, Messinglegierungen und Aluminium. Es verbessert die Spanbarkeit und verringert den Werkzeugverschleiß.
- Cadmium (Cd) – Grenzwert 0,01 %: Früher in galvanischen Oberflächenbeschichtungen (Korrosionsschutz) verwendet; heute weitgehend verboten.
- Sechswertiges Chrom (Cr VI) – Grenzwert 0,1 %: Wurde häufig beim Gelbchromatieren von Stahl- und Aluminiumoberflächen eingesetzt.
- Quecksilber, Phthalate, PBB, PBDE – Grenzwert 0,1 %: Hauptsächlich relevant für Kunststoffe, Kabelummantelungen und Dichtungen, die im CNC-Bereich mitverarbeitet werden.
3. Die entscheidenden Ausnahmeregelungen (Annex III)
Da Blei als Legierungselement hervorragende Schmiereigenschaften besitzt und die spanende Bearbeitung bei hohen Schnittgeschwindigkeiten massiv erleichtert, sieht die Richtlinie spezifische, zeitlich befristete Ausnahmen für die Industrie vor. Diese sind für die CNC-Fertigung elementar:
- Ausnahme 6a: Blei als Legierungselement in Stahl für Bearbeitungszwecke und in galvanisch verzinktem Stahl mit einem Massenanteil von höchstens 0,35 % Blei.
- Ausnahme 6b: Blei als Legierungselement in Aluminium mit einem Massenanteil von höchstens 0,4 % Blei.
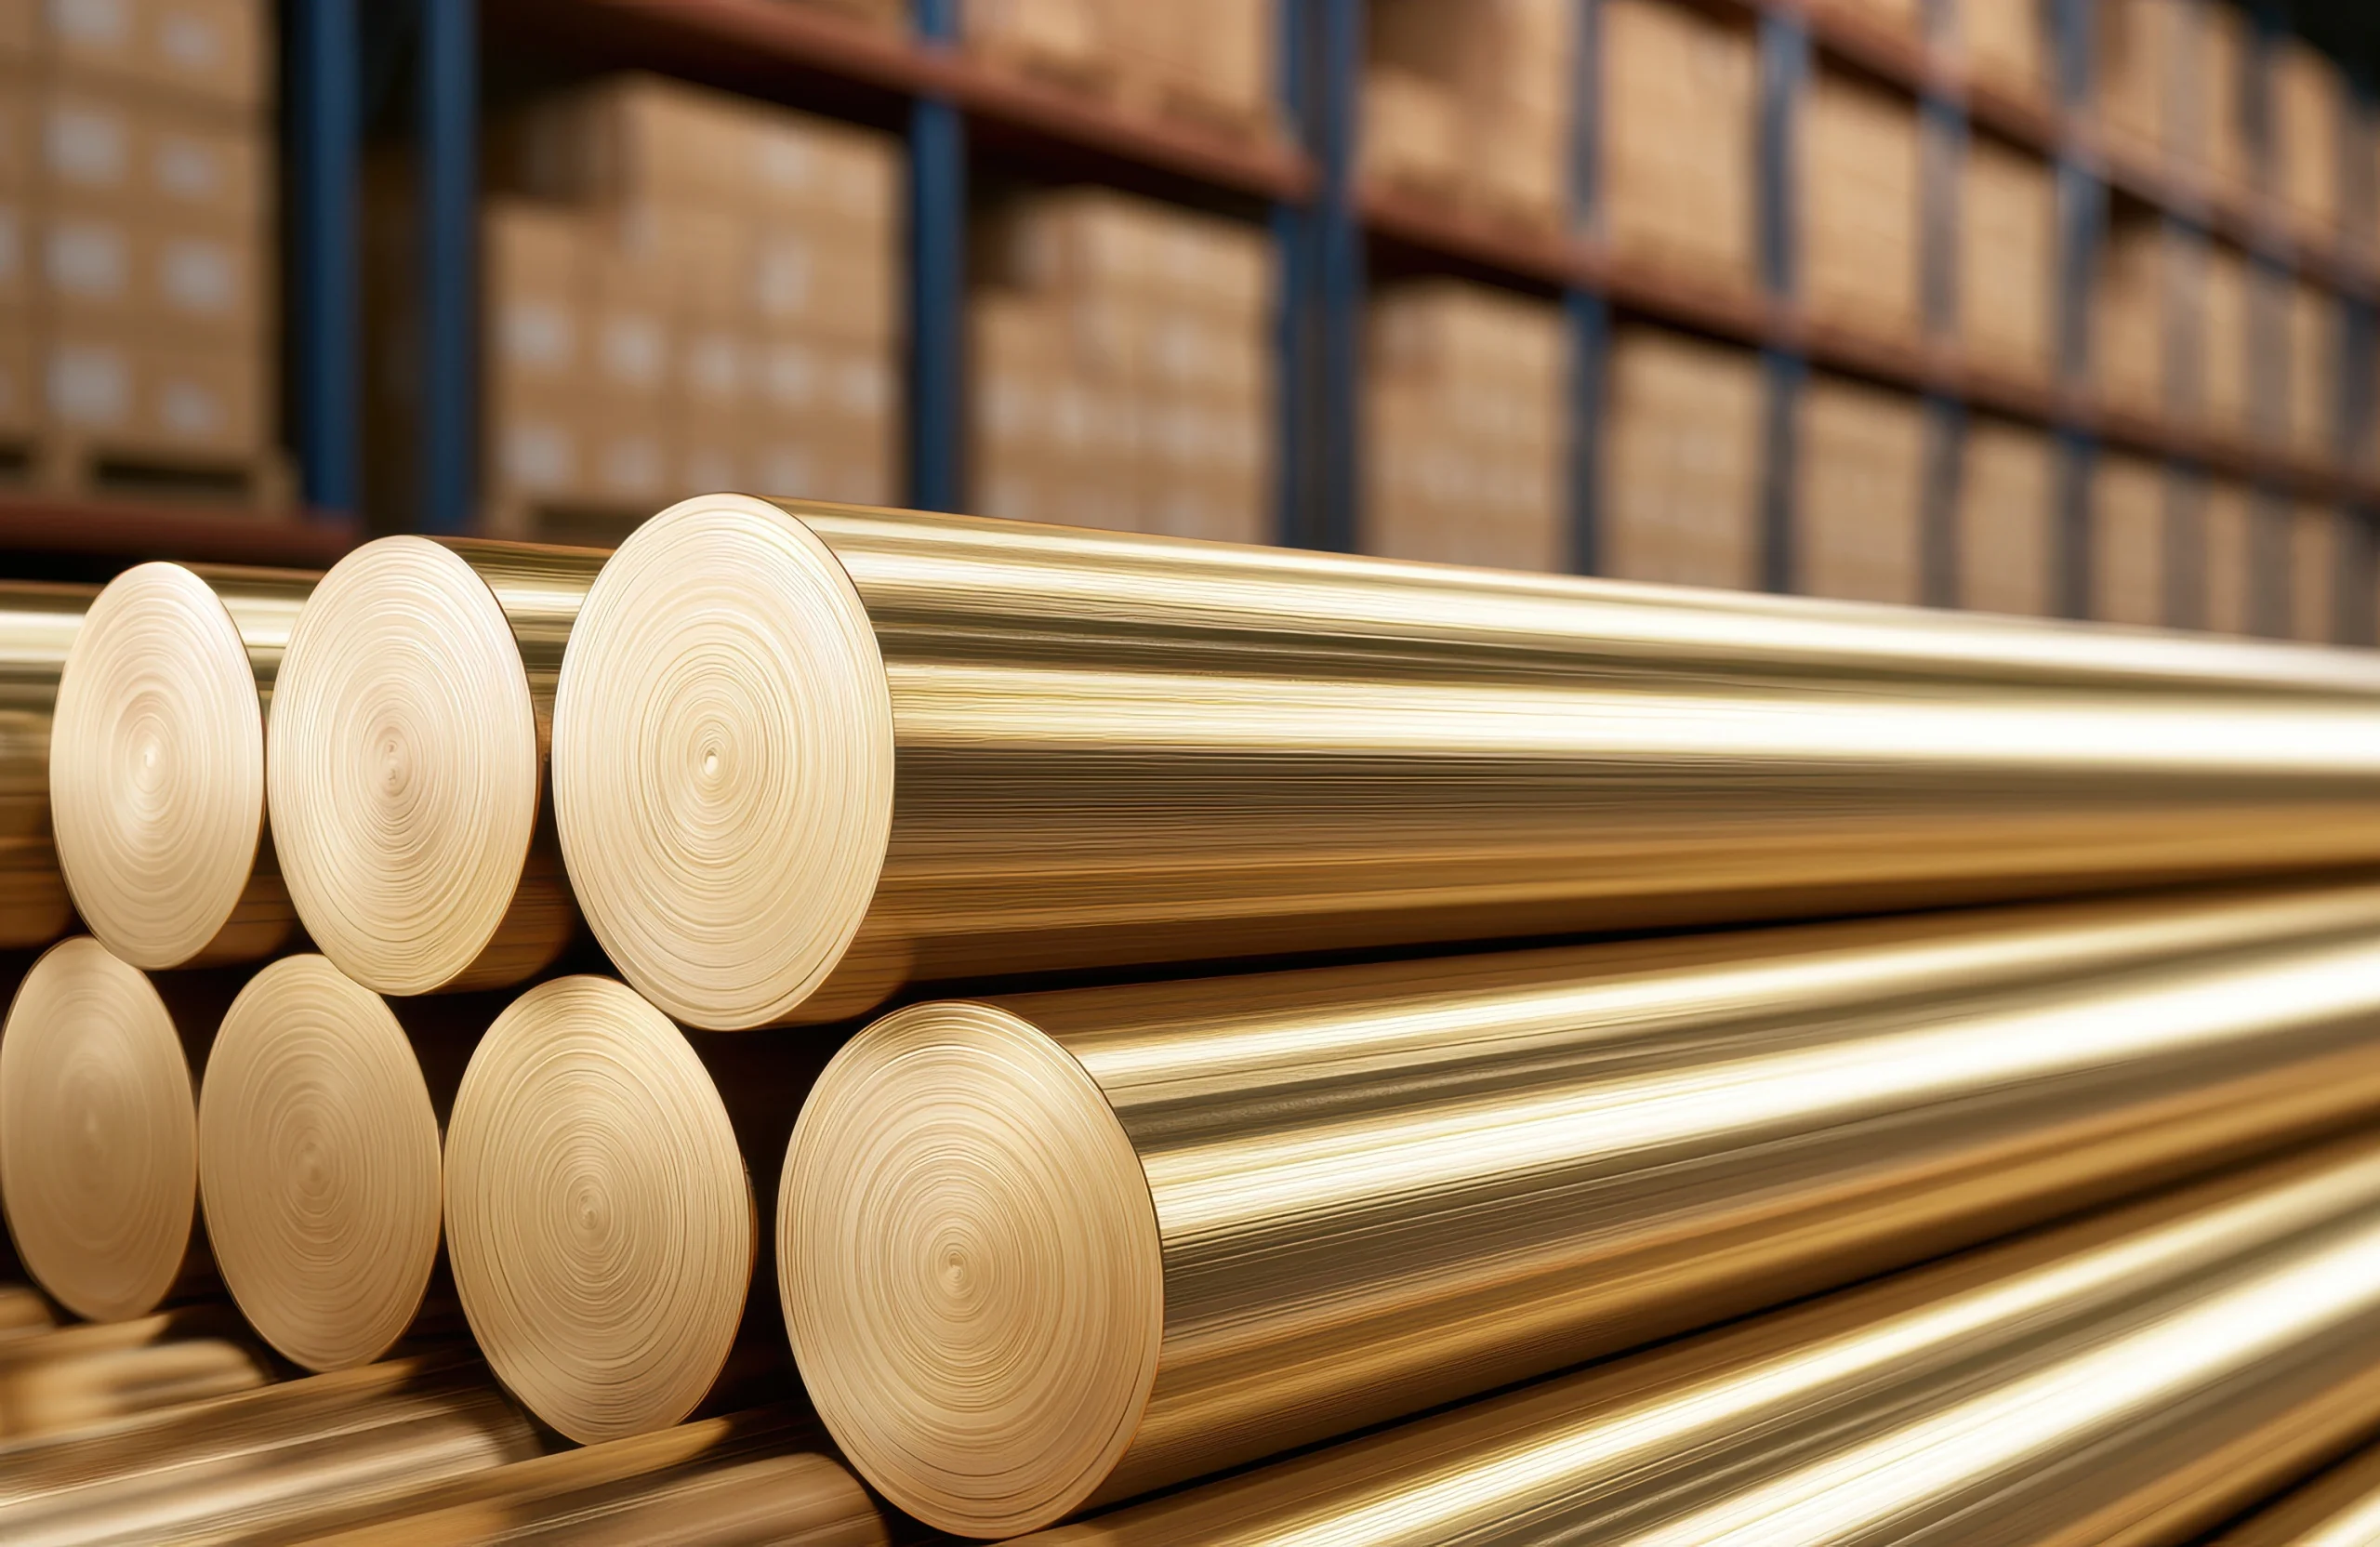
- Ausnahme 6c: Blei als Legierungselement in Kupferlegierungen (z. B. Automatenmessing CuZn39Pb3) mit einem Massenanteil von höchstens 4,0 % Blei.
Wichtiger Hinweis zur Zukunftssicherheit: Diese Ausnahmen werden von der EU-Kommission regelmäßig überprüft. Der Trend geht klar in Richtung einer Reduzierung oder des vollständigen Verbots von Blei. Für zukunftsorientierte Unternehmen ist die Erprobung und der Umstieg auf bleifreie Werkstoffe daher bereits heute ein wettbewerbsentscheidender Faktor.
4. Technologische Herausforderungen bei bleifreien Alternativen
Der Verzicht auf Blei verändert das Verhalten des Materials beim Drehen und Fräsen grundlegend. Bleifreier Stahl, bleifreies Messing (wie CuZn21Si3P) oder bleifreie Aluminiumlegierungen stellen veränderte Anforderungen an den Zerspanungsprozess:
Spanbildung und Werkzeugverschleiß
Ohne den Spanbrecher Blei neigen Materialien zur Bildung von langen Fließspänen. Dies erhöht das Risiko von Spanverknäuelungen, die die Werkstückoberfläche beschädigen oder zu Werkzeugbrüchen führen können. Zudem steigt die Reibung an der Schneidkante, was den Verschleiß der Werkzeuge beschleunigt.
Prozessoptimierung bei cnc-decker
Um auch bei anspruchsvollen, RoHS-konformen Ersatzwerkstoffen höchste Präzision und Oberflächengüte zu garantieren, setzen wir auf:
- Spezialwerkzeuge: Einsatz moderner Geometrien und Beschichtungen, die speziell für bleifreie NE-Metalle und Stähle entwickelt wurden.
- Angepasste Schnittdaten: Präzise Abstimmung von Vorschub, Schnittgeschwindigkeit und Kühlstrategien (z. B. Hochdruckkühlung zur Spanbrechung).
- Prozessüberwachung: Kontinuierliche Kontrolle des Fertigungsablaufs, um Maßhaltigkeit und enge Toleranzen prozesssicher einzuhalten.
5. Qualitätssicherung und Dokumentationskette
Für unsere Kunden ist die lückenlose Rückverfolgbarkeit unerlässlich. Im Rahmen unseres Qualitätsmanagements stellen wir sicher, dass:
- Materialzertifikate (3.1 Zeugnisse) bei unseren Lieferanten konsequent eingefordert und geprüft werden.
- Eine strikte Chargentrennung in der Produktion erfolgt, um eine Vermischung von bleihaltigen Restbeständen und bleifreien Materialien auszuschließen.
- Wir auf Wunsch fundierte Materialdeklarationen und Konformitätserklärungen für die gelieferten CNC-Komponenten ausstellen.
Ihre Vorteile mit Decker CNC-Präzisionsdrehteile
Die RoHS-Richtlinie erfordert ein tiefes Verständnis der Materialwissenschaften und eine flexible Anpassung der Fertigungsprozesse. Bei cnc-decker betrachten wir diese Umweltrichtlinien als Innovationsbeschleuniger.
Durch die frühzeitige Auseinandersetzung mit bleifreien Werkstoffen und die kontinuierliche Optimierung unserer CNC-Prozesse bieten wir unseren Kunden höchste Planungssicherheit, zukunftsfähige Bauteile und maximale Qualität.